
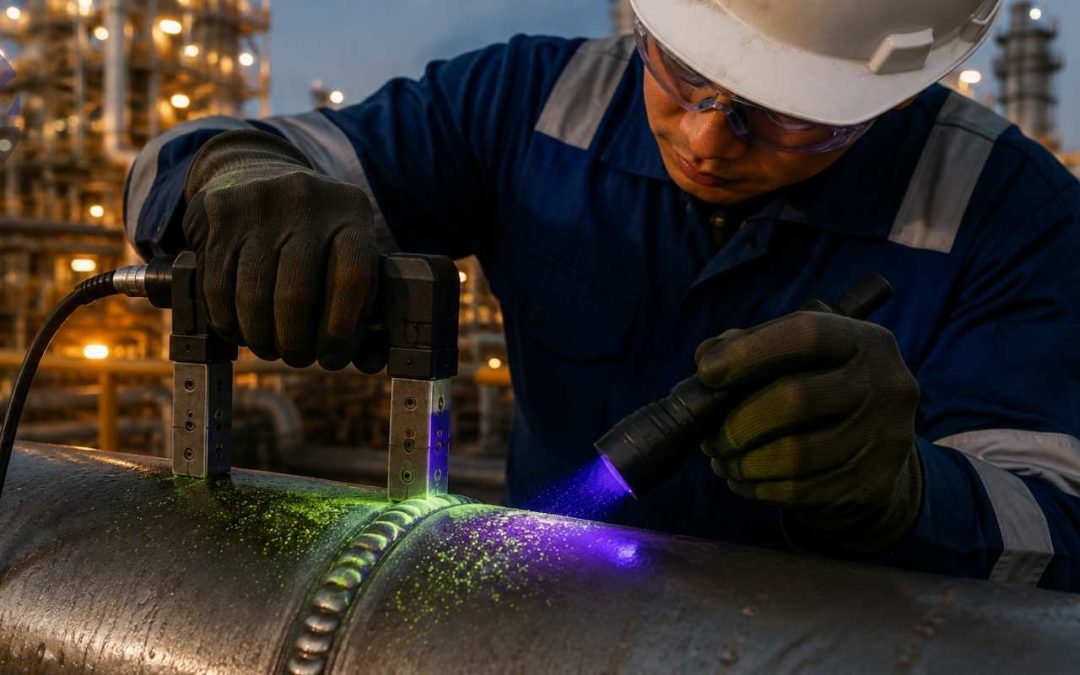
Magnetic particle testing (MT) adalah metode uji tak merusak untuk mendeteksi retak pada permukaan baja. Metode ini cepat, ekonomis, dan sangat sensitif. Namun, MT tidak cocok untuk semua material. Karena itu, inspektur harus tahu kapan MT paling efektif untuk inspeksi migas. Artikel ini membahas cara kerja, kelebihan, batasan, dan contoh penerapannya di lapangan.
Butuh Jasa Magnetic Particle Testing yang Andal?
Tim Jasintek Karya Abadi siap membantu kebutuhan inspeksi Anda dengan personel berpengalaman dan peralatan yang sesuai standar. Hubungi kami sekarang untuk konsultasi dan penawaran!
Apa Itu Magnetic Particle Testing (MT)?
Magnetic particle testing adalah bagian dari jasa non destructive testing (NDT) yang memanfaatkan medan magnet. Metode ini mendeteksi cacat di permukaan dan tepat di bawah permukaan material feromagnetik. Contohnya baja karbon, baja paduan rendah, dan baja tahan karat feritik.
Di industri migas, material tersebut sangat umum. Pipa, bejana tekan, tangki, dan struktur lepas pantai kebanyakan memakai baja karbon. Oleh sebab itu, MT menjadi metode yang sering dipakai dalam inspeksi rutin maupun inspeksi las.
Cara Kerja Magnetic Particle Testing
Prinsipnya sederhana. Pertama, inspektur memagnetisasi benda uji. Kedua, inspektur menaburkan partikel besi, baik kering maupun basah. Jika ada retak, medan magnet bocor di area tersebut. Selanjutnya, partikel besi menumpuk di sekitar retak dan membentuk indikasi yang mudah terlihat.
Teknisi biasanya memakai beberapa teknik magnetisasi:
- Yoke: portabel dan praktis untuk inspeksi las di lapangan.
- Prod: cocok untuk area las yang lebih besar.
- Coil dan central conductor: lazim untuk komponen silinder atau berlubang.
Selain itu, partikel dapat berupa visible (dengan cat kontras) atau fluorescent yang dilihat di bawah sinar UV-A. Partikel fluorescent memberi sensitivitas lebih tinggi. Metode ini umumnya mengacu pada ASME Section V Article 7 dan ASTM E1444.
Kapan Magnetic Particle Testing Paling Efektif untuk Inspeksi Migas?
MT memberikan hasil terbaik pada kondisi berikut.
- Material feromagnetik. MT bekerja optimal pada baja karbon dan baja paduan rendah.
- Retak permukaan. Retak halus akibat fatigue, retak las, dan retak akibat korosi tegangan mudah terdeteksi.
- Inspeksi sambungan las. Toe crack dan retak pada heat affected zone sering muncul pada las pipa dan bejana tekan.
- Inspeksi tangki dan bejana tekan. Sambungan shell, nozzle, dan lantai tangki cocok diperiksa dengan yoke.
- Inspeksi peralatan bor dan struktur lepas pantai. Ulir, sambungan, dan las jacket rawan retak akibat beban siklik.
- Turnaround dan shutdown. Waktu terbatas, sehingga metode cepat dengan hasil langsung sangat membantu.
Sebagai contoh, sebuah tim inspeksi memeriksa puluhan sambungan las pada pipa proses. Dengan MT, mereka mendapat hasil di tempat tanpa menunggu waktu pengembangan seperti pada radiografi. Akibatnya, perbaikan bisa langsung dijadwalkan.
Batasan Magnetic Particle Testing yang Perlu Diwaspadai
Meskipun efektif, MT punya batasan. Pertama, MT tidak bisa dipakai pada material non-magnetik seperti baja tahan karat austenitik (304 dan 316), aluminium, dan tembaga. Kedua, MT hanya mendeteksi cacat permukaan dan dekat permukaan. Cacat dalam memerlukan ultrasonic testing atau radiografi.
Ketiga, arah retak berpengaruh. Retak terdeteksi paling baik jika tegak lurus terhadap arah medan magnet. Karena itu, inspektur biasanya memagnetisasi dari dua arah. Keempat, lapisan cat atau coating yang tebal dapat menurunkan sensitivitas.
Selain itu, keselamatan di area berbahaya perlu perhatian khusus. Teknik prod bisa menimbulkan percikan api. Oleh karena itu, tim harus mengurus izin kerja dan memilih peralatan yang sesuai dengan klasifikasi area.
MT vs Penetrant Testing dan Ultrasonic Testing
Banyak klien bertanya metode mana yang harus dipilih. Jawabannya bergantung pada material dan jenis cacat.
- MT vs penetrant testing: MT lebih cepat dan bisa mendeteksi cacat dekat permukaan, tetapi hanya untuk material feromagnetik. Penetrant cocok untuk hampir semua material non-porous.
- MT vs ultrasonic testing: MT unggul untuk retak permukaan. Ultrasonic lebih tepat untuk cacat volumetrik di dalam material.
Dalam praktiknya, banyak proyek memadukan beberapa metode agar hasil inspeksi lebih lengkap.
Tips Agar Hasil Inspeksi MT Akurat
- Bersihkan permukaan dari karat, minyak, dan kotoran sebelum pengujian.
- Gunakan prosedur tertulis yang mengacu pada standar yang berlaku.
- Pastikan peralatan dikalibrasi dan diverifikasi sebelum dipakai.
- Libatkan inspektur bersertifikat, misalnya Level II sesuai SNT-TC-1A atau ISO 9712.
- Lakukan demagnetisasi setelah pengujian bila diperlukan.
- Dokumentasikan setiap indikasi dengan foto dan laporan yang jelas.
Untuk memahami standar kompetensi personel NDT, Anda dapat membaca panduan dari ASNT. Sementara itu, standar teknis metode ini tersedia di ASTM International.
Kesimpulan
Magnetic particle testing paling efektif untuk mendeteksi retak permukaan pada baja feromagnetik, terutama di sambungan las, tangki, bejana tekan, dan struktur lepas pantai. Metode ini cepat, ekonomis, dan hasilnya langsung terlihat. Namun, MT tetap perlu dipadukan dengan metode lain jika cacat berada jauh di dalam material. Dengan perencanaan yang tepat, magnetic particle testing membantu menjaga keselamatan dan keandalan aset migas Anda.
Trackbacks/Pingbacks