
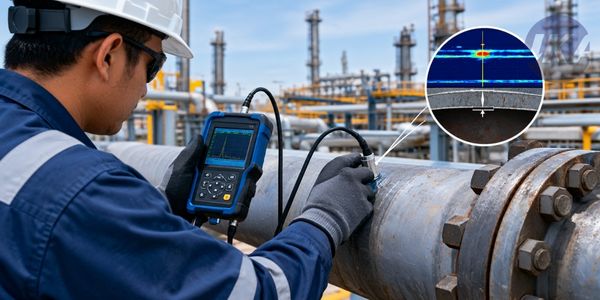
Inspeksi piping migas adalah salah satu pekerjaan integritas aset yang paling penting. Alasannya jelas. Pipa membawa fluida bertekanan, sementara dindingnya menipis secara perlahan. Jika penipisan tidak terpantau, kebocoran bahkan kebakaran bisa terjadi.
Oleh karena itu, metode ultrasonic thickness menjadi pilihan utama di lapangan. Pengukurannya cepat, tidak merusak, dan bisa dilakukan saat pipa tetap beroperasi. Artikel ini membahas penyebab penipisan, titik rawan, prinsip pengukuran, penentuan laju korosi, hingga tindak lanjut hasil inspeksi berdasarkan API 570.
Butuh pengukuran ketebalan pipa di fasilitas Anda?
Konsultasikan kebutuhan inspeksi Anda bersama tim Jasintek Karya Abadi sekarang.
Mengapa Pipa Migas Mengalami Penipisan Dinding?
Penipisan dinding terjadi ketika material pipa hilang sedikit demi sedikit. Proses ini berlangsung di sisi dalam maupun luar pipa. Karena itu, kondisi pipa tidak bisa dinilai hanya dari tampilan luarnya.
Beberapa penyebab utama korosi pipa di fasilitas migas adalah sebagai berikut.
- Korosi internal: fluida proses mengandung air, CO₂, atau H₂S yang menyerang dinding bagian dalam.
- Korosi eksternal: kelembapan, air hujan, dan atmosfer laut merusak permukaan luar pipa.
- Corrosion under insulation (CUI): air terperangkap di bawah insulasi dan korosi berjalan tanpa terlihat.
- Erosi dan erosi-korosi: aliran berkecepatan tinggi atau fluida berpasir mengikis dinding pipa.
Selain itu, kualitas proteksi juga berpengaruh. Coating yang rusak atau inhibitor yang tidak optimal mempercepat laju penipisan. Akibatnya, umur pakai pipa bisa jauh lebih pendek dari rencana desain.
Titik Rawan pada Inspeksi Piping Migas
Penipisan tidak terjadi merata di seluruh pipa. Karena itu, inspeksi piping migas harus fokus pada titik yang paling berisiko. Titik pengukuran ini biasa disebut Thickness Measurement Location (TML).
Berikut area yang umumnya mendapat prioritas.
- Elbow dan tee: perubahan arah aliran memicu erosi-korosi, terutama di sisi luar tikungan.
- Reducer dan area downstream valve: turbulensi di titik ini mengikis dinding lebih cepat.
- Injection point: bahan kimia yang diinjeksikan dapat menyebabkan korosi lokal.
- Dead leg: aliran yang stagnan membuat air dan endapan menumpuk.
- Low point: air dan sedimen cenderung berkumpul di bagian terendah pipa.
- Pipa berinsulasi dan soil-to-air interface: kedua area ini rentan terhadap korosi eksternal.
Selanjutnya, hasil pengukuran sebelumnya perlu dibandingkan dengan data terbaru. Dengan cara ini, tim inspeksi bisa melihat titik mana yang menipis paling cepat. Pendekatan berbasis risiko seperti ini sejalan dengan prinsip inspeksi non-destruktif (NDT) yang kami terapkan di lapangan.
Prinsip Pengukuran Ketebalan Pipa dengan Ultrasonic Thickness
Pengukuran ketebalan pipa dengan UT memakai gelombang suara frekuensi tinggi. Probe mengirim pulsa ke dalam material. Gelombang tersebut merambat, memantul di dinding belakang pipa, lalu kembali ke probe.
Alat kemudian mengukur waktu tempuh gelombang. Setelah itu, ketebalan dihitung dengan rumus sederhana: ketebalan = kecepatan suara × waktu tempuh ÷ 2. Pembagian dua diperlukan karena gelombang menempuh jarak pergi dan pulang.
Agar hasilnya akurat, inspektur harus memperhatikan beberapa hal berikut.
- Kalibrasi: alat dikalibrasi pada blok standar dengan material yang sama dengan pipa.
- Couplant: gel atau cairan khusus mengisi celah udara antara probe dan permukaan.
- Persiapan permukaan: karat lepas dan cat tebal dibersihkan dari titik ukur.
- Pemilihan probe: probe dual element umum dipakai pada permukaan yang sudah berkorosi.
- Suhu permukaan: pipa panas membutuhkan probe dan koreksi yang sesuai.
Meskipun begitu, UT tidak bisa menggantikan semua metode. Untuk retak permukaan pada sambungan las, misalnya, metode lain lebih efektif. Anda dapat membaca perbandingannya pada artikel kami tentang Magnetic Particle Testing (MT) untuk inspeksi migas. Dengan demikian, UT dan MT justru saling melengkapi dalam satu program inspeksi.
Menentukan Laju Korosi dan Sisa Umur Pipa
Angka ketebalan baru bermakna setelah dibandingkan dengan data sebelumnya. Dari perbandingan itulah laju korosi dihitung. Standar API 570 memberikan kerangka evaluasi untuk piping yang sedang beroperasi.
Ada dua jenis laju korosi yang biasa dihitung.
- Laju korosi jangka panjang: (ketebalan awal − ketebalan aktual) ÷ lama pemakaian.
- Laju korosi jangka pendek: (ketebalan inspeksi sebelumnya − ketebalan aktual) ÷ selang waktu antar inspeksi.
Setelah itu, sisa umur pipa dapat diperkirakan. Rumusnya: sisa umur = (ketebalan aktual − ketebalan minimum yang diperlukan) ÷ laju korosi. Ketebalan minimum berasal dari perhitungan desain, tekanan kerja, dan material pipa.
Sebagai contoh, bayangkan dinding pipa tersisa 8,0 mm dan batas minimumnya 6,0 mm. Jika laju korosi 0,5 mm per tahun, sisa umurnya sekitar 4 tahun. Oleh sebab itu, interval inspeksi berikutnya harus lebih pendek dari angka tersebut.
Tindak Lanjut Setelah Pengukuran Ketebalan
Data ketebalan tidak boleh berhenti sebagai laporan. Hasilnya harus diterjemahkan menjadi keputusan yang jelas. Berikut langkah tindak lanjut yang umum dilakukan.
- Evaluasi fitness for service: pastikan pipa masih layak beroperasi pada tekanan kerjanya.
- Penyesuaian interval inspeksi: titik dengan laju korosi tinggi diperiksa lebih sering.
- Inspeksi lanjutan: temuan yang meragukan diverifikasi dengan metode lain, misalnya corrosion mapping.
- Perbaikan atau penggantian: segmen yang mendekati batas minimum diperbaiki atau diganti.
- Mitigasi korosi: perbaiki coating, insulasi, atau program inhibitor untuk menekan laju penipisan.
- Dokumentasi: simpan data TML agar tren korosi bisa dipantau dari tahun ke tahun.
Di samping itu, dokumentasi inspeksi juga berperan dalam kepatuhan. Perusahaan perlu memastikan prosesnya selaras dengan ketentuan keselamatan dan sertifikasi yang berlaku. Pembahasan lengkapnya ada di artikel kami tentang regulasi terbaru K3 dan sertifikasi migas.
Konsultasi Pengukuran Ketebalan Pipa
Inspeksi piping migas yang konsisten membantu perusahaan mengambil keputusan berdasarkan data, bukan perkiraan. Selain menekan risiko kebocoran, program ini juga membantu mengatur anggaran perawatan dengan lebih akurat.
Tim inspektur kami siap membantu mulai dari penentuan TML, pengukuran ultrasonic thickness, hingga laporan laju korosi dan rekomendasi tindak lanjut.
Konsultasikan kebutuhan inspeksi Anda bersama tim Jasintek Karya Abadi sekarang.
Trackbacks/Pingbacks